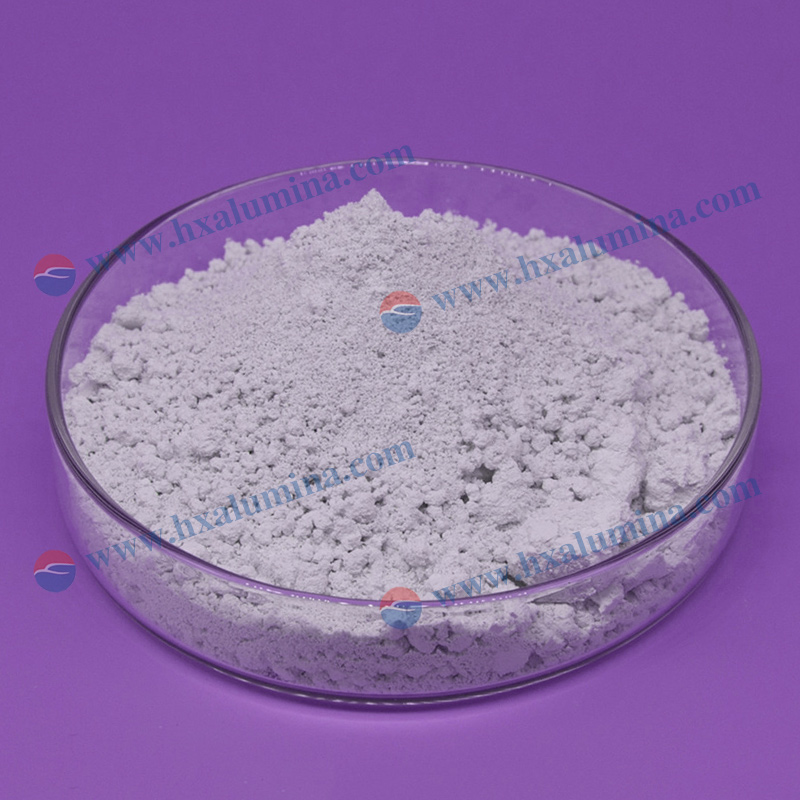
马氏体不锈钢研磨为什么用白刚玉微粉W1.5/W2.5抛光粉?
马氏体不锈钢(410、420、440C等)淬火后硬度高(HRC40~60),同时含有大量碳化物,研磨核心痛点:不能引入铁污染、不能产生表面烧伤、不能拖拽变形、需要逐级去除前道划痕。白刚玉微粉W2.5→W1.5是精抛两道经典工序。
1. 低铁杂质,杜绝锈点污染
白刚玉Al₂O₃≥99%,Fe₂O₃极低;棕刚玉含铁高,研磨时铁微粒嵌入马氏体不锈钢表面,后续会生锈产生斑点,破坏耐蚀性。碳化硅容易使硬质马氏体产生撕裂、碳化物剥落;金刚石成本高、切削过猛,容易产生深划痕、表面变质层。
2. 硬度+韧性匹配马氏体淬火钢,自锐性好,减少烧伤
白刚玉颗粒受力时微破碎自锐,持续生成新切削刃,不会像钝化磨料持续摩擦生热;马氏体不锈钢对热很敏感,过热容易回火、变色、产生表层应力裂纹。白刚玉切削属于微量切削,可控性强,适合淬火硬化钢材精磨。
3. 化学惰性强,不腐蚀基体
氧化铝酸碱稳定性好,研磨液体系中不与不锈钢基体发生化学反应,不会造成表面氧化、发黑,适合密封件、刀具、轴承类马氏体不锈钢精密件。
二、为什么是W2.5、W1.5这两个粒度(国标微粉)
- W2.5:基本粒度1~3μm,精磨过渡道,用来去除上一道(W5/W3.5)研磨留下的粗划痕,快速整平,把粗糙度降到低水平,同时尽量不产生较深新划痕。
- W1.5:基本粒度1~2μm,终精抛,消除W2.5留下的细微划痕,获得镜面/亚镜面,控制Ra,保留基体碳化物不被剥落(金相制样、机械密封环常用)。
> 粒度分布窄、极少超大颗粒,避免大颗粒一次性划出深划痕;两道逐级递减,是机械研磨经典的梯度工艺,不要直接跳粗粒度到W1.5,效率很低。
马氏体不锈钢精抛一般流程:粗磨 → W5 → W2.5 → W1.5;湿式研磨为主,控制压力,防止摩擦温升导致工件回火;微粉必须严格水选分级,杜绝超大颗粒,否则极易出现零星深划痕报废。
如果你需要,我可以整理一段外贸英文版本解释,用于产品手册。