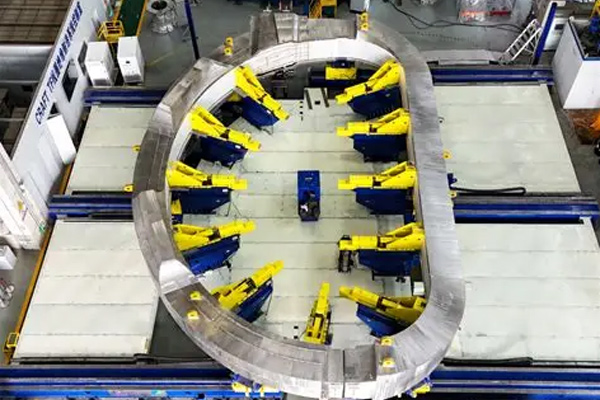
TF磁体为什么选用白刚玉F24#喷砂磨料?
TF 超导磁体主体基材多为316LN/304L 奥氏体不锈钢、铜合金导体、绝缘基体,喷砂目的:去除表面氧化皮 / 油污、可控粗化、提升环氧 / 聚酰亚胺绝缘层粘接强度;核心约束:严禁铁磁性杂质、低残余污染、可控表面轮廓、不引入可迁移金属离子。 白刚玉:≥99.3% Al₂O₃,几乎无游离铁、无磁性;棕刚玉含 Fe、Ti 杂质,会在超导线圈低温强磁场下产生涡流、磁噪声、局部发热、降低临界电流,因此 TF 磁体喷砂必须优先高纯白刚玉,不能用棕刚玉、钢砂、铁砂。具体原因体现在以下几个方面:
- 材料机理层面:白刚玉无铁磁杂质,满足超导磁体低温、强磁场、绝缘粘接的洁净约束;棕刚玉、钢砂因铁杂质,在 TF 磁体中存在失超风险。
- 粒度机理层面:F24 在锚纹深度、氧化皮去除效率、基体损伤之间取得最优平衡;细粒度 F46/F60 仅适合精加工后轻粗化,无法处理厚轧制氧化皮。
- 工程案例层面:ITER、JT-60SA、CFETR 原型 TF 线圈,热轧态导体预处理统一采用 F24 白刚玉;精加工导体切换 F46,两套工艺在国内外聚变工程中并行使用。
- 风险边界:F24 粒度大,必须严格控制喷砂压力与后清洗,否则会出现颗粒嵌埋与基体微损伤。
从更深层的粒度和磨料选择方面:
首先,为什么选择24目白刚玉?
FEPA F24 白刚玉:标称粒径约 600–850 μm,大颗粒、棱角锋利,单次冲击能量高,适合厚氧化皮、重轧制皮、大面积导体母材粗化,可一次性打出Rz 60–100 μm的深锚纹轮廓;绝缘粘接体系对锚纹深度要求高,深锚纹可显著提升环氧树脂界面机械咬合强度。
- 更细粒度(F46/F60):只能得到浅轮廓 Rz 20–45 μm,粘接强度不足,大电流、低温热循环下绝缘层容易分层、脱粘;国内等离子体所 TF 导体基线方案用 F46,是中等粗糙度版本,用于氧化皮较轻的精加工导体,和 F24 属于两套工艺路线.。
- 比 F24 更粗(F12/F16):冲击能量过大,基材产生塑性变形、表面微裂纹、应力集中;超导磁体在 4.2K 低温循环时,微裂纹扩展,会造成导体疲劳失效;同时粗砂极易发生颗粒嵌埋,后续难以清洗,嵌埋颗粒在磁场下成为缺陷源。
- F24 是粗化上限平衡点:足够的锚纹深度 + 可控的塑性变形 + 可清洗性,国际聚变装置 TF 线圈制造工艺文件中,厚氧化皮导体预处理普遍采用 F24 白刚玉。
其次,为什么不选择其他p喷砂磨料?
- 棕刚玉 BFA:低价,但含 Fe、Ti;残留铁磁性杂质,强磁场下局部发热,诱发失超,TF 超导磁体禁止使用;
- 碳化硅:硬度更高,切削强,但 SiC 颗粒脆性极大,破碎后超细粉末极易嵌入基体,清洗极难,粉末导电风险,绝缘体系禁用;
- 钢砂 / 铁丸:铁磁性,直接排除;
- 玻璃珠:球形,仅做光整,无法形成足够锚纹,绝缘粘接强度差,仅用于抛光,不能做粘接前粗化。